高周波焼入焼戻し
INDUCTION HARDENING ; HIGH FREQUENCY HARDENING AND TEMPERING
高周波焼入焼戻しについて
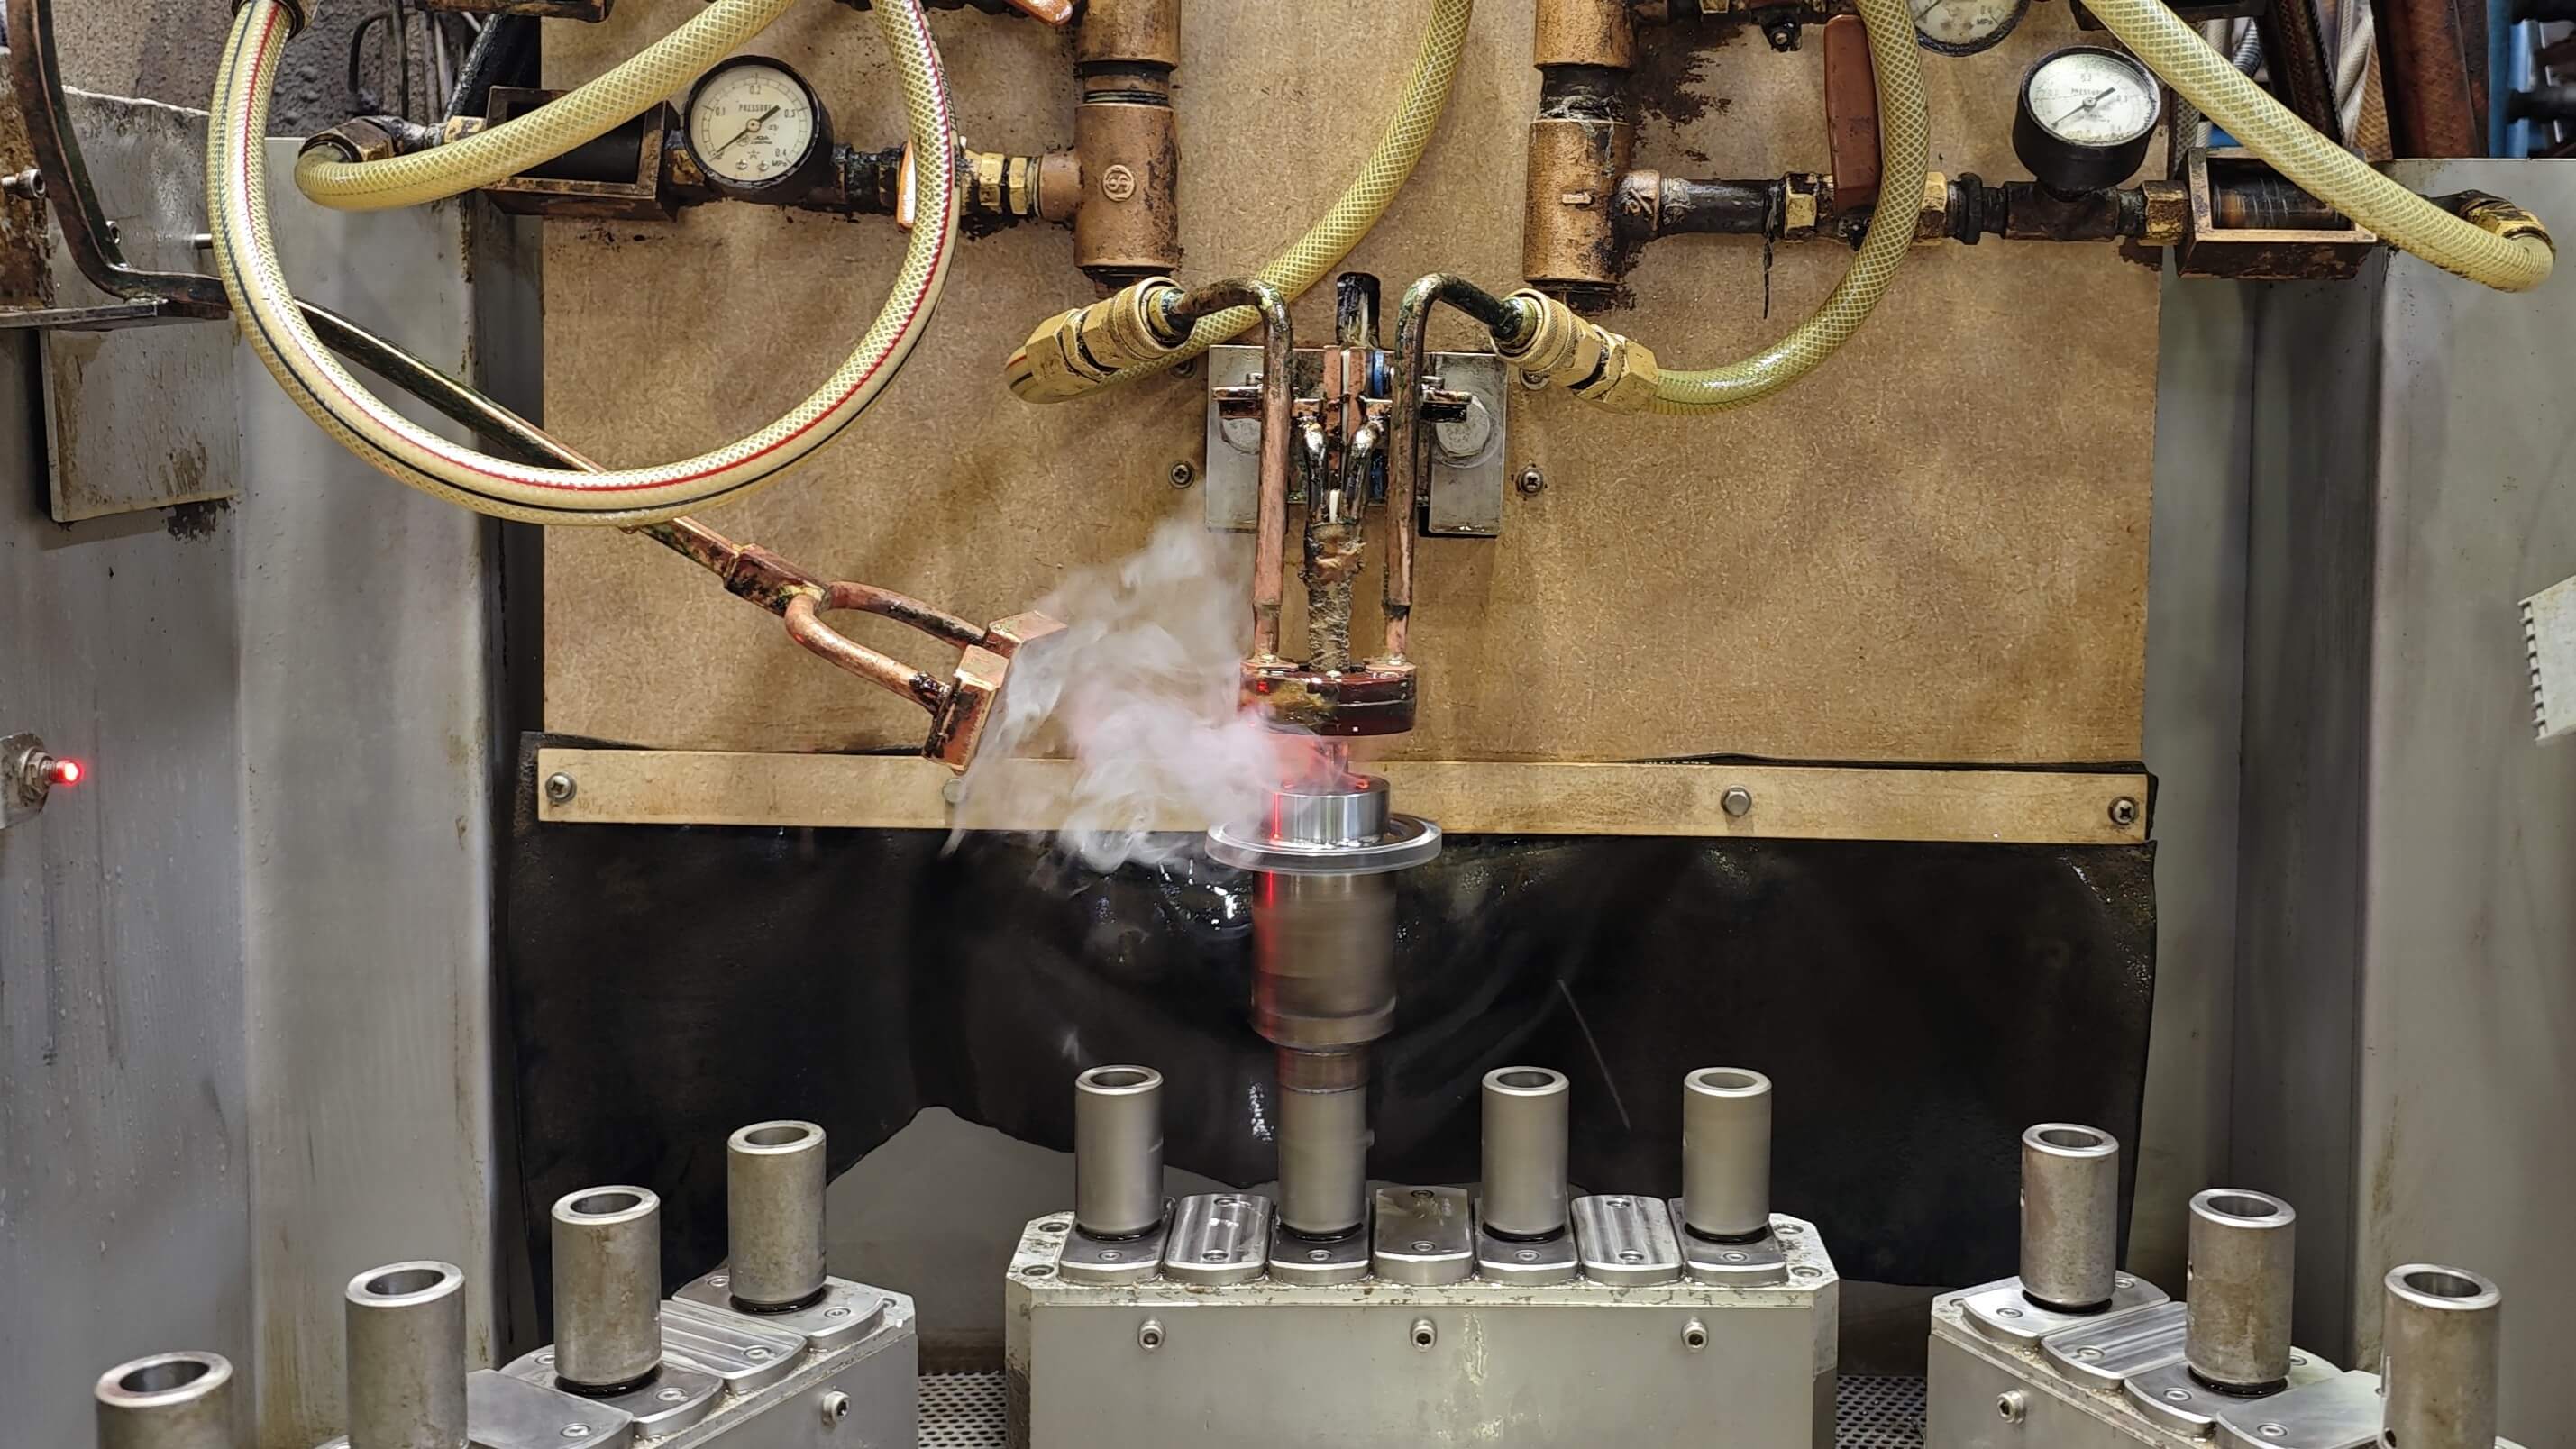
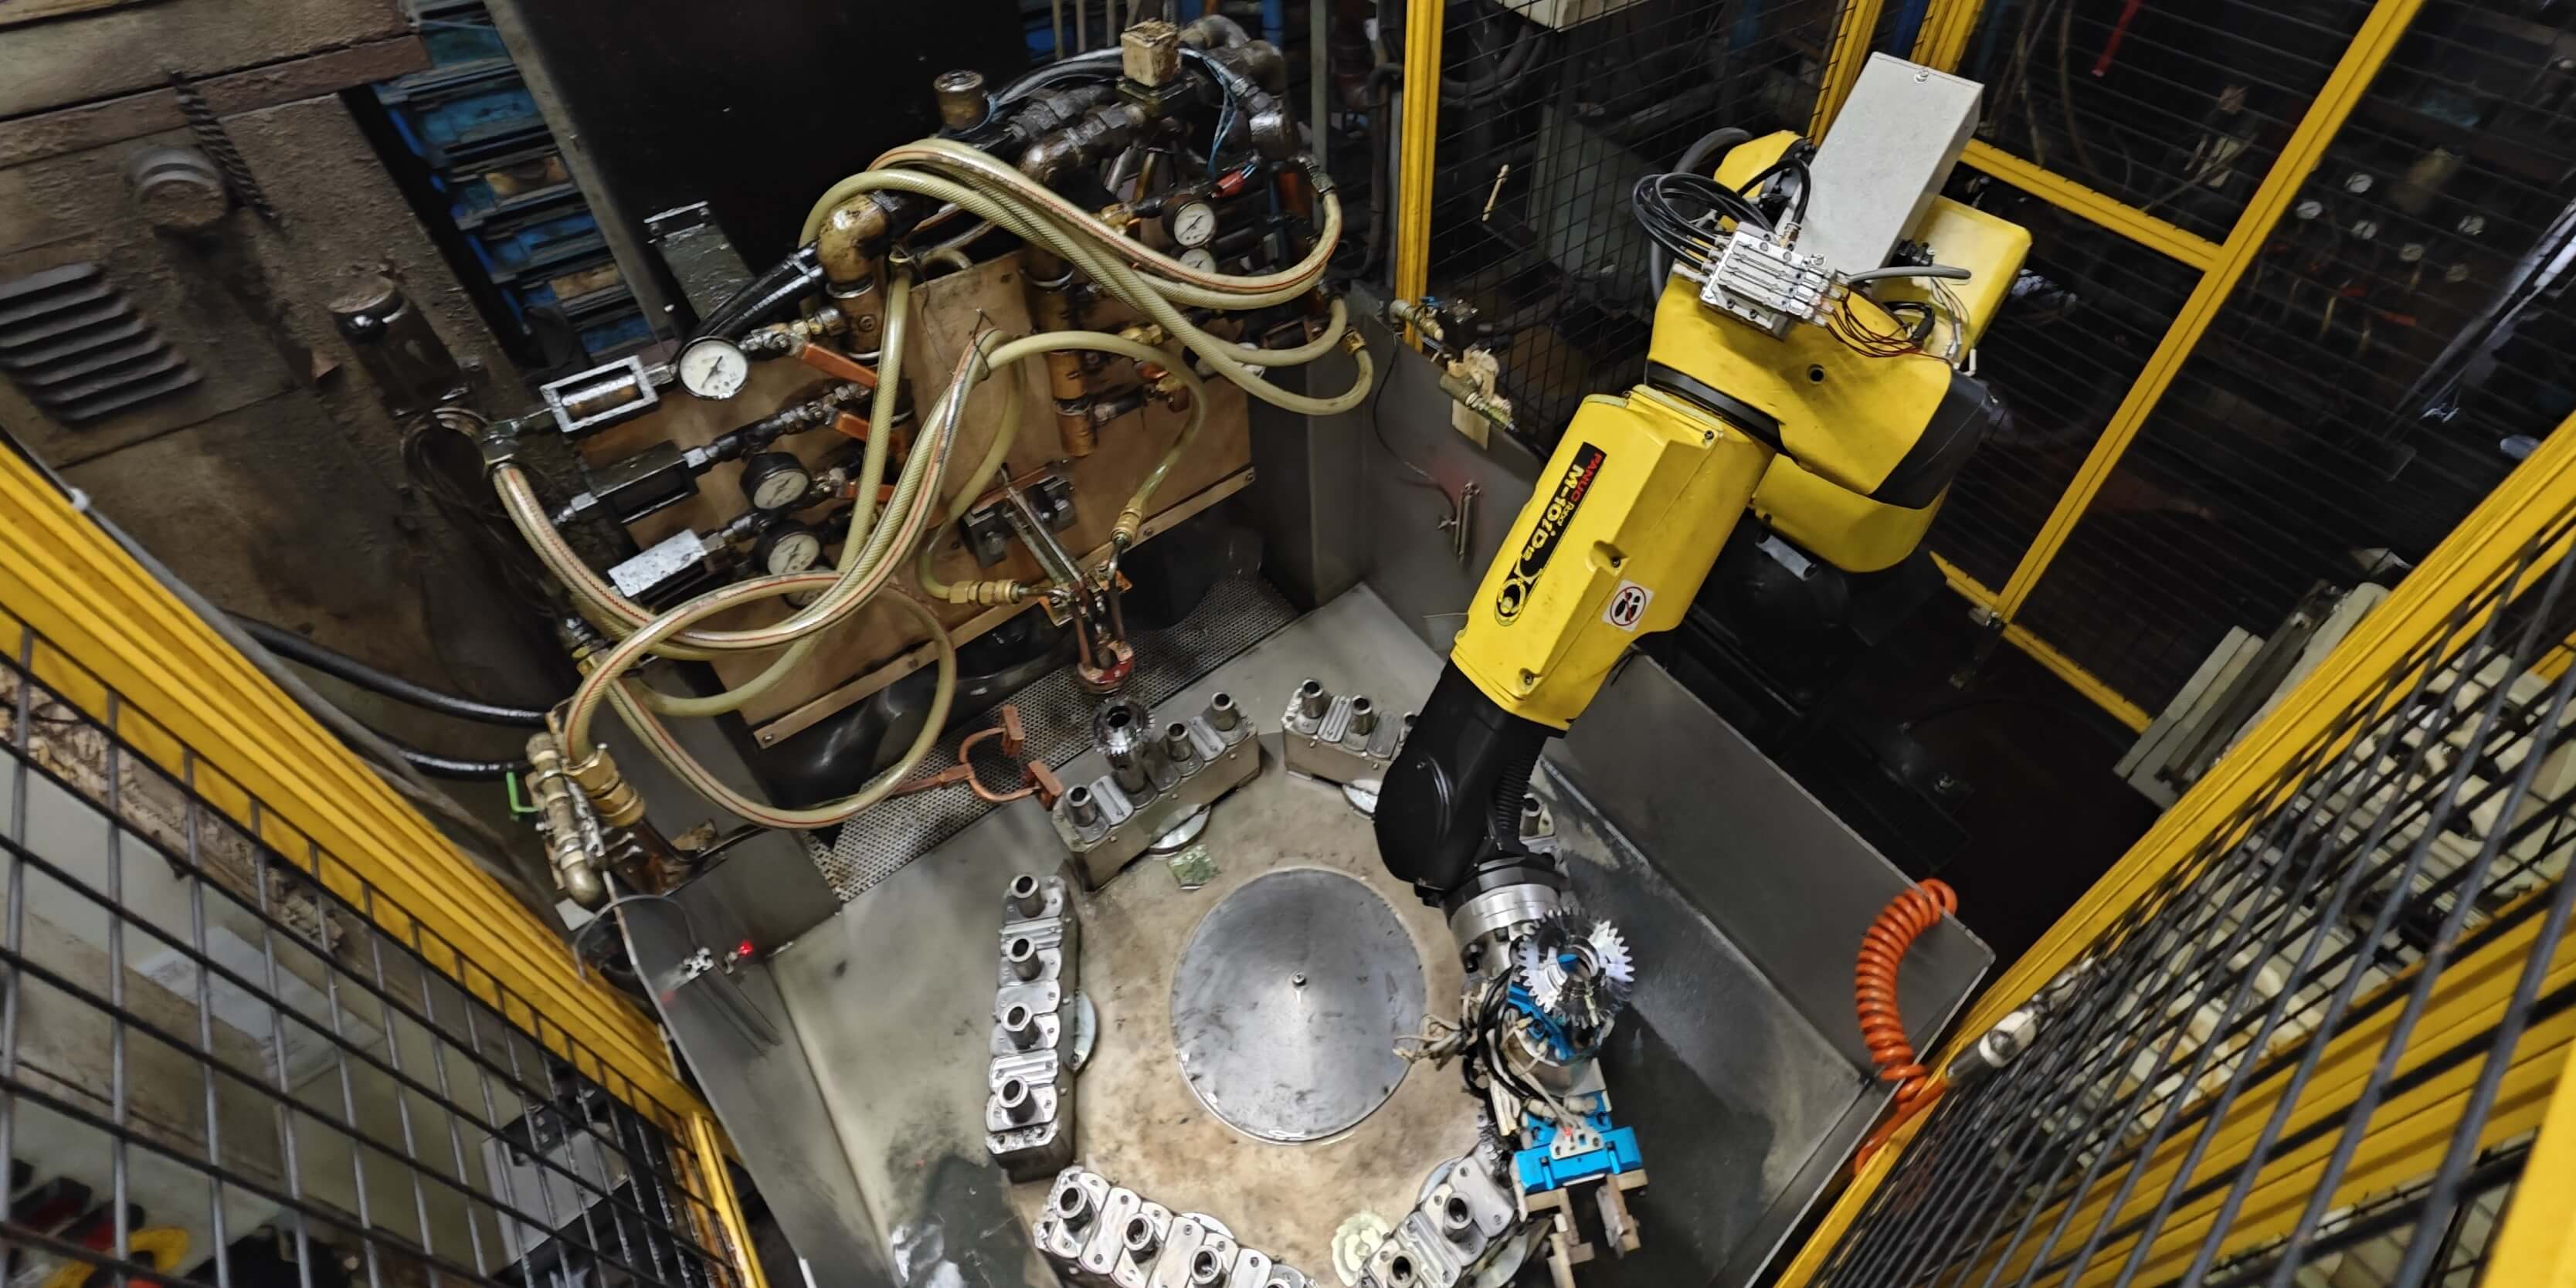
高周波焼入は、誘導加熱(電流)の原理を利用し鋼を加熱し、冷却液を噴射して急冷する熱処理法です。
交流電流を使用し、その周波数は関東地区で50Hz、関西地区で60Hzですが、この周波数を高周波発生装置(高周波発振機)によって、1,000Hz(1kHz)~1,000,000Hz(1,000kHz)まで上昇させたものが高周波電流です。(※当社では、3,000Hz(3kHz)~400,000Hz(400kHz)を使用しております。)
また、発振機の出力(電力)が大きくなるほど、大きい部品を誘導加熱することができ、周波数が低いほど深い硬化層が、周波数が高いほど浅い硬化層が得られます。
鉄鋼部品の目的とする部分の表面を、銅で作成した加熱コイルにより急速に誘導加熱し、オーステナイト状態にした後冷却すると、表面の組織はマルテンサイトとなり、内部は素地のまま表面に硬い焼入硬化層を作ることができます。このようにして、目的とする部品の必要個所を硬くすることにより、耐摩耗性、耐疲労性を高めるとともに、強靭で強い圧縮応力を持たせることができます。
焼戻しは、焼入後の鋼を品質仕様に合わせるべく適切な温度で加熱、保持した後、適切な方法で冷却する熱処理法です。この操作により、焼入処理のもろさを改善し、強さや硬さは少し減少しますが、靭性(粘り強さ)を増すことができます。通常180~250℃程度の温度で行われ、組織は焼戻しマルテンサイトとなります。(※ 当社焼戻し炉については大気炉となります。)
高周波焼入焼戻し詳細
適応材質
機械構造用炭素鋼
- S35C
- S40C
- S43C
- S45C
- S48C
- S50C
- S55C
- S58C
- SAE1050
【アメリカ自動車技術者協会:Society of Automotive Engineers】
機械構造用合金鋼
- SCM435
- SCM440
- SNCM439
- SAE8620
【アメリカ自動車技術者協会:Society of Automotive Engineers】
冷間圧造用炭素鋼
- SWCH45KL
球状黒鉛鋳鉄
- FCD450
- FCD600
- FCD700
一般構造用圧延鋼材
- SS540
- SS640
主な部品名称
- ギヤ
- シャフト
- ピン
- レバー
- カラー
- ケース
- ハウジング
- ボルト
- インサート
- リンクプレート
- ブッシュ
- カム
- プーリー
- ヨーク
- スプライン
- トラニオン
- エンド
- セレーションボルトなど
適応ワーク
| 設備 | 出力 | 周波数 | 適応ワーク |
|---|---|---|---|
| 2号 | 80kw | 20kHz,100kHz |
外径φ10~ 60mmx全長30~ 200mm |
| 3号 | 300kw | 3kHz |
外径φ50~ 200mmx全長50~ 1,500mm |
| 4号 | 300kw | 20kHz |
外径φ25~ 500mmx全長50~ 800mm |
| 5号 | 80kw | 20kHz,100kHz |
外径φ10~ 60mmx全長30~ 200mm |
| 6号 | 80kw | 20kHz,100kHz |
外径φ10~ 60mmx全長10~ 200mm |
| 7号 | 80kw | 100kHz |
外径φ10~ 60mmx全長30~ 200mm |
| 8号 | 50kw | 400kHz |
外径φ5~ 30mmx全長10~ 650mm |
| 9号 | 100kw | 350kHz |
外径φ10~ 120mmx全長50~ 200mm |
| 10号 | 80kw | 100kHz |
特定のチェーン専用機 |
| 11号 | 400kw | 3kHz |
外径φ50~ 150mmx全長50~ 1,500mm |
| 13号 | 100kw | 350kHz |
外径φ10~ 120mmx全長50~ 200mm |